Đai ốc thông thường
Cat:Hạt
Các loại hạt thông thường, các đai ốc mặt bích và các loại hạt chống lo lắng ...
Xem chi tiết


Hai vít tự khai thác có thể trông gần giống nhau khi đặt trong thùng và vẫn hoạt động theo những cách hoàn toàn khác nhau trên dây chuyền lắp ráp. Sự khác biệt thường bắt đầu ở phần đuôi, phần cuối của cán đối diện với đầu. Vít đuôi phẳng có bề mặt vát, cùn, trong khi vít đuôi sắc có bề mặt thuôn nhọn. Sự lựa chọn hình học duy nhất đó quyết định xem có cần lỗ thí điểm hay không, vít khởi động nhanh như thế nào và khớp sẽ hấp thụ bao nhiêu mô-men xoắn dẫn động trước khi có thứ gì đó bị hỏng.
Tuy nhiên, hình học chỉ kể được một nửa câu chuyện. Vật liệu đằng sau đầu bút, cùng với quá trình xử lý nhiệt áp dụng cho đầu bút, sẽ quyết định xem các sợi chỉ có hình thành rõ ràng trên bề mặt hay không.
Trong thuật ngữ dây buộc, đuôi là đầu cuối của cán và nó chi phối cách vít đi vào phôi.
Bởi vì điểm đuôi nhọn được thuôn nhọn nên các ren đầu tiên của nó không hoàn chỉnh và ngày càng sâu hơn khi vít tiến lên. Vít đuôi phẳng mang các ren hoàn chỉnh hơn đến gần phần cuối của thân, điều này làm thay đổi cả sự phân bổ tải trọng dọc theo chiều dài gắn kết và hình dạng của đường cong mômen dẫn động.
Các loại thép carbon như C1022A thường được làm cứng theo kiểu vỏ: bề mặt được cacbon hóa đến độ cứng cao nên có thể cắt hoặc tạo thành ren, trong khi lõi vẫn mềm hơn và cứng hơn để vít không bị gãy dưới mô-men xoắn. Khoảng cách giữa độ cứng bề mặt và độ cứng lõi là điều làm cho một chiếc vít nhỏ vừa mạnh mẽ vừa bền bỉ.
Các tùy chọn thép không gỉ hoạt động khác nhau và thường bị hiểu lầm:
Sự khác biệt quan trọng nhất ở một đầu nhọn. Điểm đó có tiết diện rất nhỏ, do đó, điểm quá cứng hoặc quá nóng có thể bị gãy khi lái xe, trong khi điểm chưa được tôi cứng chỉ đơn giản là gập lại và không chịu khởi động. Vít đuôi dẹt phân tán lực truyền động trên một diện tích rộng hơn, nhưng khả năng bám ren dài của chúng có nghĩa là độ sâu vỏ phải nhất quán dọc theo toàn bộ chiều dài ren.
Điểm mấu chốt
Hình dạng đầu nhọn xác định cách vít đi vào vật liệu. Cấp vật liệu và độ sâu vỏ xác định liệu nó có tồn tại được trong quá trình hay không.
Vít đuôi phẳng là một dây buộc có kiểm soát. Bởi vì nó không thể xuyên qua phôi nên đường kính lỗ và chất lượng lỗ xác định các điều kiện tạo ren. Trong tấm kim loại, lỗ thường được đục lỗ hoặc khoan nhẹ dưới kích thước ren danh nghĩa, và vít sẽ cuộn hoặc cắt ren của chính nó trên thành của lỗ đó. Trong nhựa và khuôn đúc, lỗ lõi đúc cũng đạt được kết quả tương tự.
Hậu quả có thể đoán trước được: mô-men xoắn khởi động cao hơn do toàn bộ cấu hình ren ăn khớp ngay lập tức, độ dài tiếp xúc dễ kiểm soát và các khớp nối có thể được tháo rời và lắp lại mà ít gây hư hại hơn nhiều so với việc dùng một đầu nhọn gây ra. Vít đuôi dẹt cũng là sự lựa chọn đương nhiên khi vít đi qua tấm thứ nhất và phải tạo thành ren ở đai ốc, trùm hoặc lớp thứ hai dày hơn.
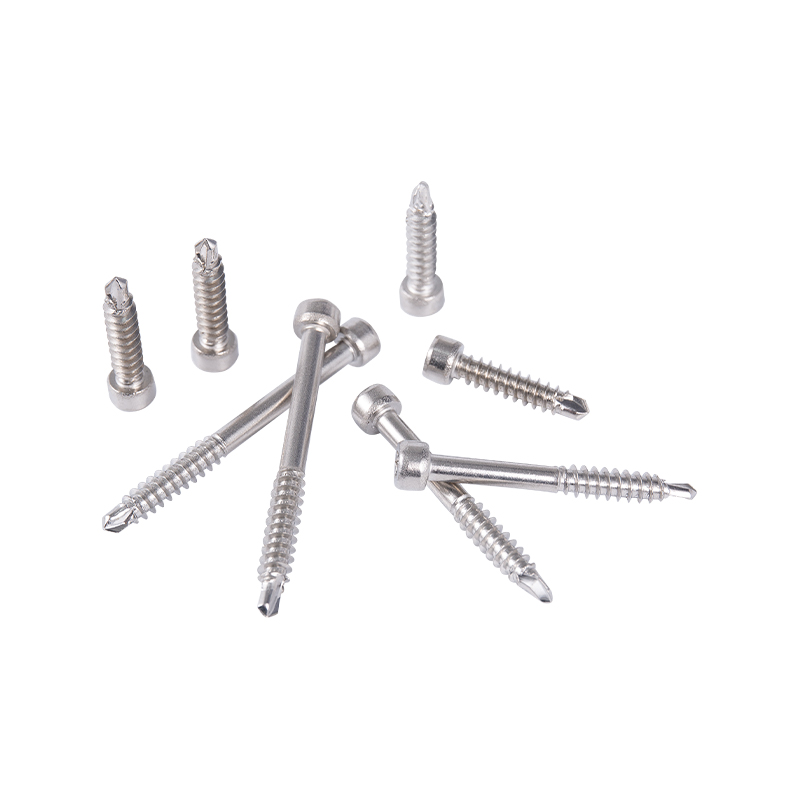
 Vít tự khai thác đuôi dẹt cho lỗ kim loại và lỗ mù Đuôi phẳng cùn phù hợp với kim loại được khoan trước, lỗ mù và công việc chạm đáy, với đầu phẳng hoặc đầu xoay và các tùy chọn bằng carbon hoặc thép không gỉ. Xem sản phẩm →
Vít đuôi sắc bén đổi quyền kiểm soát để lấy tốc độ. Điểm tự định vị, đẩy vật liệu sang một bên và kéo các sợi đầu tiên tiếp xúc, do đó không cần thao tác khoan riêng biệt trên gỗ, ván dăm, tấm mỏng và nhiều loại nhựa. Sự đánh đổi là chất nền phải chấp nhận vật liệu bị dịch chuyển. Trong gỗ cứng hoặc thép dày, điểm không có nơi nào để di chuyển vật liệu và mô-men xoắn truyền động tăng mạnh.
Thiết kế mũi nhọn cũng tập trung ứng suất vì đầu côn mang ít vật liệu hơn và tải tạo ren hội tụ lên một lượng nhỏ thép đã cứng. Đó là lúc việc kiểm soát độ sâu vỏ trở nên quan trọng: vỏ quá nông và điểm bị biến dạng, vỏ quá giòn và chip điểm.
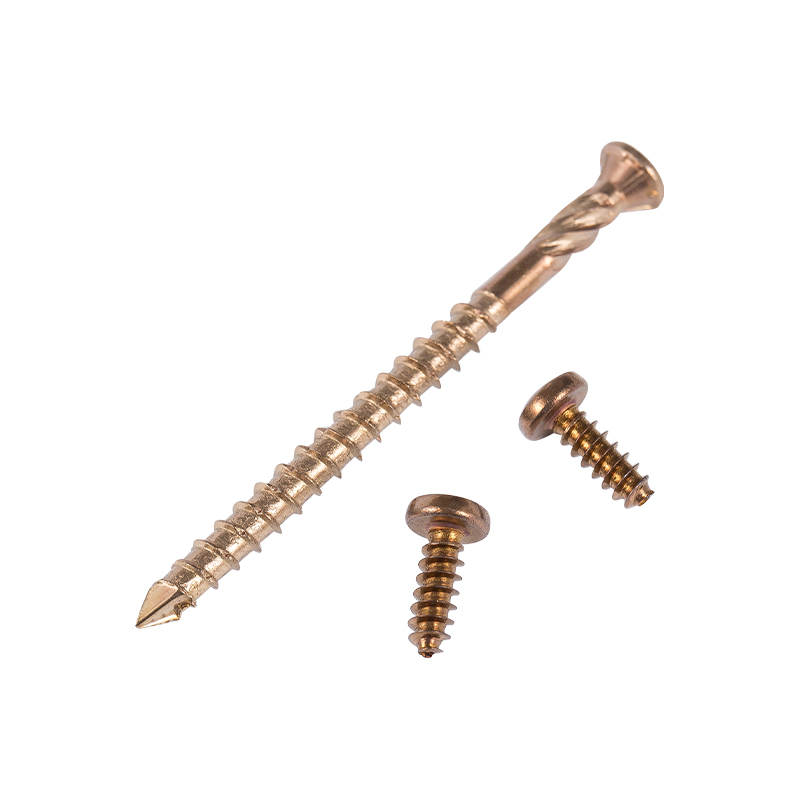
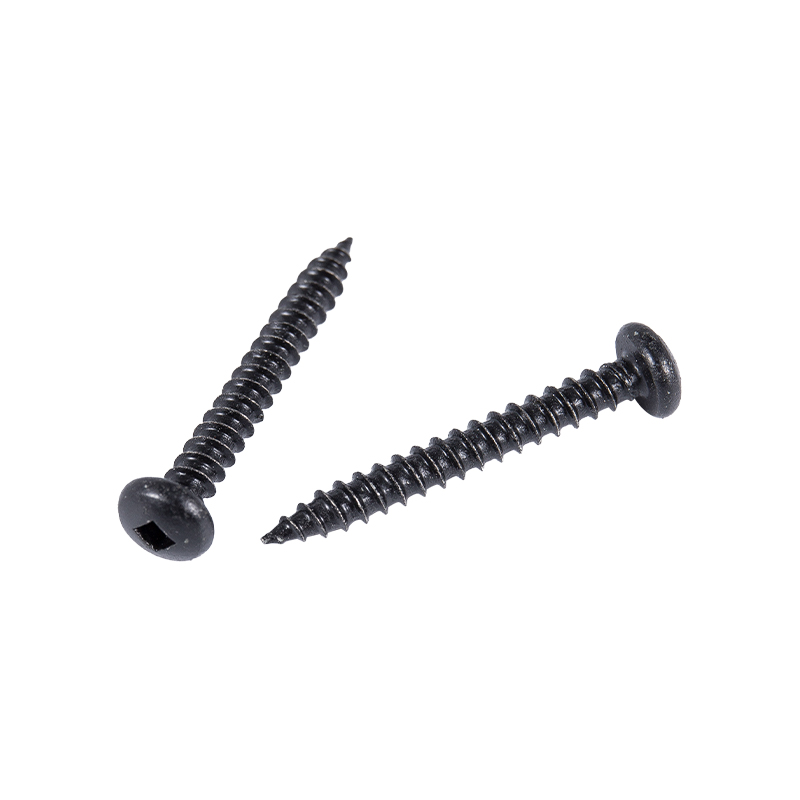 Vít tự khai thác đầu nhọn Pan Head Lý tưởng cho các cụm kim loại được khoan trước, các vít đầu chảo lõm chéo này cắt ren và phân bổ lực kẹp trên các công trình xây dựng, đồ nội thất và vỏ thiết bị. Xem sản phẩm →
Bảng dưới đây tóm tắt những khác biệt quan trọng nhất trong quá trình thực hiện đặc tả.
| tính năng | Đuôi phẳng | Đuôi nhọn |
|---|---|---|
| Hình học cuối | Mặt cùn, vát cạnh | Điểm côn hình nón |
| Lỗ thí điểm | Bắt buộc, kiểm soát đường kính | Thường không bắt buộc |
| Hành vi bắt đầu | Cần một lỗ định vị | Điểm tự khởi đầu |
| Tương tác chủ đề | Hoàn thành chủ đề ở gần cuối | Chủ đề không đầy đủ ở đầu |
| Chất nền điển hình | Tấm kim loại, nhựa, khuôn đúc, trùm | Gỗ, ván dăm, tấm mỏng, nhựa |
| Nhu cầu độ sâu trường hợp | Thống nhất dọc theo toàn bộ chủ đề | Kiểm soát chặt chẽ tại điểm |
| Loại bỏ và tái sử dụng | Tốt hơn, ít hư hỏng bề mặt hơn | Thiệt hại nền nhiều hơn |
Hiệu suất tạo ren là kết quả xử lý nhiệt cũng giống như kết quả thiết kế. Quá trình cacbon hóa tạo ra lớp bề mặt cứng, làm nguội các khóa trong quá trình biến đổi và ủ phục hồi đủ độ bền của lõi để tồn tại mô-men xoắn khi lắp đặt. Độ sâu vỏ, độ cứng bề mặt và độ cứng lõi đều phải được giữ bên trong cửa sổ và cửa sổ đó dễ giữ nhất khi không khí lò và thông số nhiệt độ lặp lại từ mẻ này sang mẻ khác.
Do đó, thiết bị xử lý nằm ngay sau chất lượng dây buộc. Lò cacbon hóa và tôi luyện khí quyển được kiểm soát từ phạm vi được chỉ định phù hợp thiết bị xử lý nhiệt giữ độ sâu trường hợp đồng đều trên toàn bộ lô sản xuất thay vì chỉ trong một mẫu. Khảo sát độ cứng và thử nghiệm phun muối sau đó xác nhận rằng lớp bề mặt hoạt động như dự định khi sử dụng.
Quyết định về vật liệu phải tuân theo chất nền chứ không phải ngược lại.
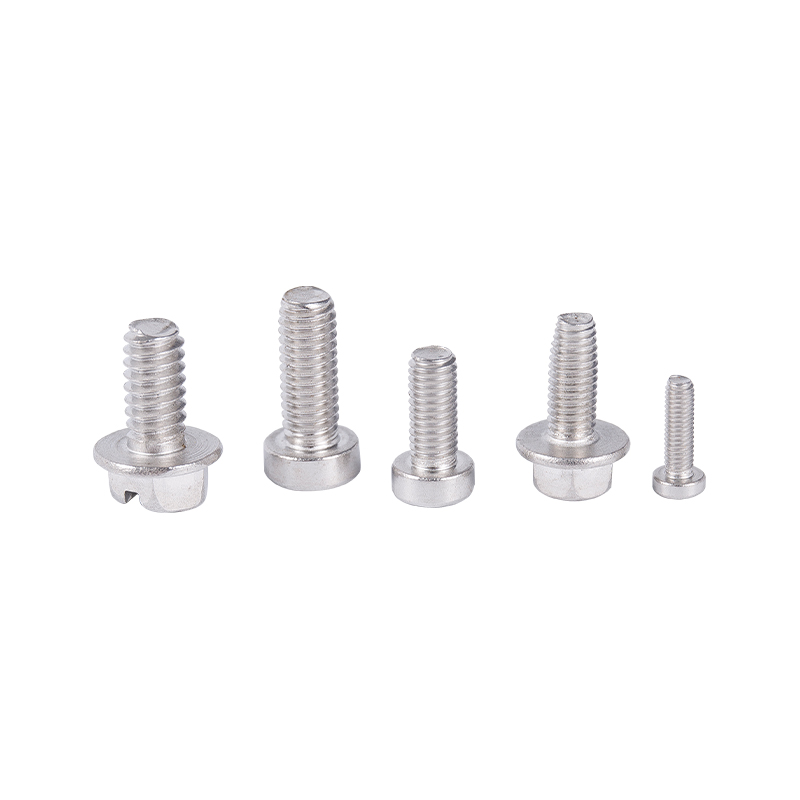
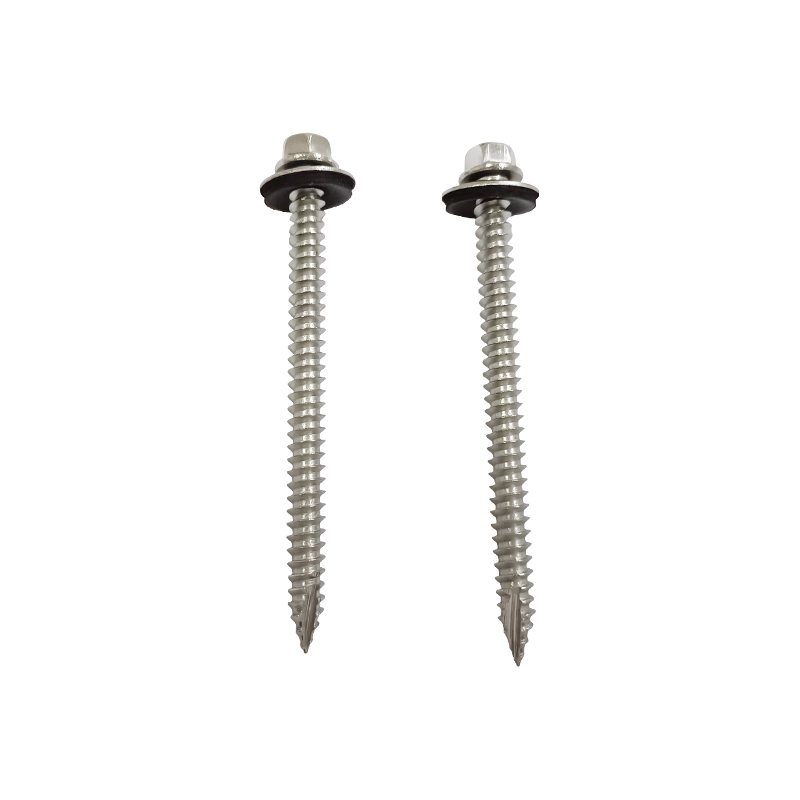 Đầu máy giặt Hex Vít tự khai thác loại 17 với máy giặt EPDM Đối với tấm lợp và tấm ốp kim loại ngoài trời, vít SUS410 này sử dụng ren trụ và vòng đệm kín để cải thiện độ bám dính và chống lại sự xâm nhập của hơi ẩm. Xem sản phẩm →
| Chế độ lỗi | Nguyên nhân vật chất có thể xảy ra | Chỉnh sửa thực tế |
|---|---|---|
| Sợi bị tước trong chất nền | Lỗ thí điểm too large, or case depth too shallow | Giảm đường kính lỗ, kiểm tra độ cứng bề mặt |
| Điểm gãy xương trong khi lái xe | Độ sâu trường hợp quá mức hoặc ủ không đủ | Kiểm tra lại chu trình cacbon hóa và nhiệt độ ủ |
| Điểm gập lại và vít quay | Độ cứng bề mặt quá thấp đối với chất nền | Tăng độ sâu chữ hoặc chọn lớp khó hơn |
| Galling và thu giữ bằng thép không gỉ | Lớp Austenitic kết hợp với độ ma sát cao | Chuyển sang SUS410 hoặc sử dụng chất bôi trơn phù hợp |
| Rỉ sét xuất hiện quanh đầu | Thép carbon có lớp mạ không đầy đủ | Nâng cấp lên loại không gỉ cho môi trường |
Không. Vít đuôi nhọn có thể bắt đầu từ một lỗ trơn, nhưng vít đuôi dẹt cần có lỗ được chuẩn bị sẵn với đường kính chính xác. Việc dẫn động vít đuôi dẹt không có lỗ dẫn hướng thường làm biến dạng phôi thay vì tạo thành ren.
Vâng, bằng kim loại và nhựa cứng. Lỗ thường được đục lỗ hoặc khoan thấp hơn một chút so với kích thước ren danh nghĩa để vít có vật liệu tạo thành và các lỗ lõi đúc thực hiện chức năng tương tự trong các bộ phận bằng nhựa.
Không phải lớp nào cũng tốt hơn. Vỏ cứng C1022A đạt độ cứng bề mặt cao với chi phí thấp. SUS410 cung cấp độ cứng tương đương với khả năng chống ăn mòn tốt hơn, điều này quan trọng trong môi trường ẩm ướt hoặc ăn mòn nhẹ.
Các loại Austenitic như SUS304 và SUS316 không thể được làm cứng bằng cách xử lý nhiệt, do đó, sợi của chúng mềm hơn thép cacbon cứng trường hợp. Ma sát cao hơn cũng tạo ra hiện tượng lõm, làm tăng nguy cơ bị tuột ren hoặc vít bị cắt.
Việc lựa chọn giữa vít tự khai thác đuôi phẳng và vít tự khai thác đuôi sắc phụ thuộc vào cách hình thành mối nối. Đuôi nhọn tối ưu hóa tốc độ lắp đặt và khả năng tự khởi động, miễn là nền có thể tiếp nhận vật liệu dịch chuyển và mũi có độ sâu vỏ phù hợp phía sau nó. Đuôi phẳng tối ưu hóa chất lượng ăn khớp, khả năng dự đoán mô-men xoắn và khả năng tái sử dụng, miễn là lỗ được chuẩn bị chính xác. Trong cả hai trường hợp, cấp độ và xử lý nhiệt phía sau đầu nhọn sẽ quyết định liệu mục đích thiết kế có còn tồn tại trong quá trình sản xuất hay không.
Để có cái nhìn rộng hơn về cách phân loại và áp dụng các ốc vít này, tổng quan này về Lựa chọn và phân loại vít tự khai thác là một người bạn đồng hành hữu ích.
Các loại hạt thông thường, các đai ốc mặt bích và các loại hạt chống lo lắng ...
Xem chi tiết
ZKL Sê -ri 850 Lò chống nóng hạm có thể được thiết kế đặc biệt để nóng chảy v...
Xem chi tiết
ZKL Series 650 Lò nitriding chất lỏng phù hợp để xử lý bề mặt và cải thiện hi...
Xem chi tiết
Các tính năng thiết kế của các vít tự khai thác điểm sắc nét của bộ đếm cho p...
Xem chi tiết
Bolt là một dây buộc phổ biến được sử dụng trong nhiều lĩnh vực như máy móc, ...
Xem chi tiết
Các miếng đệm monome và miếng đệm dính liền là hai loại vật liệu niêm phong đ...
Xem chi tiết+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Số 2155, Đường Shuanglong, Quận Nanhu, Thành phố Jia Xing, tỉnh Chiết Giang
Bản Quyền © Công ty TNHH Công nghệ kim loại Jiaxing Zhongke. Mọi Quyền Được Bảo Lưu.Nhà Cung Cấp Nhà Sản Xuất Ốc Vít Thép Không Gỉ Cường Độ Cao Tùy Chỉnh